
 English
 Français
 简体中文
 Italiano
 Português
El uso de levadura seca activa ha sido ampliamente aceptado en la industria cervecera, ya que tanto la calidad como la diversidad han mejorado considerablemente en la última década. En resumen, la producción de levadura seca activa comienza con un vial que contiene un cultivo líquido puro, seguido de una serie de etapas de propagación en fermentadores aeróbicos de volumen creciente. En el último fermentador del proceso de producción, la levadura se cultiva de forma aeróbica. A continuación, se cosecha mediante centrifugación, se concentra hasta alcanzar aproximadamente un 32 % de materia seca utilizando filtros rotativos al vacío y se seca en un secador de lecho fluidizado, que garantiza un secado rápido, homogéneo y que resguarda el cultivo. Para garantizar una buena resistencia durante la rehidratación, la levadura se recubre con un agente protector inmediatamente antes del secado, generalmente con el emulsionante de origen vegetal monostearato de sorbitán (MSS).
El polvo final (véase la figura 1) se compone de un 94-97% de materia seca y se envasa al vacío para protegerlo de la oxidación y la humedad, y permitir una conservación de hasta 3 años. La larga vida útil es una de las principales ventajas de la levadura seca activa. Además, desde el punto de vista de la gestión de la producción, el uso de levadura seca activa como alternativa a la propagación de levadura líquida ofrece varias ventajas, entre ellas una reducción significativa de los costos, la eliminación de la necesidad de gestionar internamente la calidad de la levadura —ya que esta tarea queda a cargo del proveedor— y un aumento considerable de la flexibilidad productiva. En comparación con la propagación de levadura, el tiempo de preparación de la levadura seca activa es prácticamente insignificante. La afirmación —que aún circula en internet— de que la levadura propagada posee un mejor rendimiento fermentativo y produce una cerveza de mayor calidad que la levadura seca activa ha sido refutada por varios estudios académicos. De hecho, los procesos de fermentación y secado, junto con las formulaciones asociadas, han sido diseñados para que, en el momento de la rehidratación y del inicio de la fermentación, la levadura presente niveles óptimos de vitalidad, viabilidad y pureza. Actualmente, muchas cervezas de alta calidad, incluidas cervezas premiadas, se producen con levadura seca activa.

Figura 1: Imagen obtenida mediante microscopía óptica de los gránulos de levadura seca activa antes del envasado.
Para preparar la levadura seca activa para la fermentación, es necesario rehidratarla. El procedimiento estándar de rehidratación consiste en espolvorear la cantidad deseada de levadura sobre una cantidad de agua estéril o mosto lupulado equivalente a diez veces su peso, dentro del rango de temperatura óptimo específico para cada cepa, y dejarla reposar durante un tiempo determinado con agitación suave. A continuación, se agrega la crema de levadura resultante en el fermentador.
Aunque se ha demostrado que este procedimiento es eficaz, los primeros resultados de un nuevo estudio que compara tres métodos diferentes —rehidratación a 30 °C con agitación moderada, rehidratación en mosto de 15 °P a 20 °C con agitación moderada e inoculación directa sin rehidratación— no muestran diferencias significativas en el rendimiento fermentativo de ninguna de las levaduras ale evaluadas (SafAle™ S-04, SafAle™ US-05, SafAle™ K-97, SafAle™ S-33, SafAle™ WB-06, SafAle™ BE-256, SafAle™ T-58 y SafAle™ BE-134) ni de las levaduras lager analizadas (SafLager™ S-23, SafLager™ S-189 y SafLager™ W-34/70). Al final de las fermentaciones, no se observaron diferencias significativas en la concentración de etanol, azúcares residuales y volátiles (acetaldehído, ésteres, alcoholes superiores y dicetonas vicinales) entre los procedimientos de rehidratación (véase la figura 2). Esto indica que la inoculación directa es un procedimiento adecuado para la fermentación..
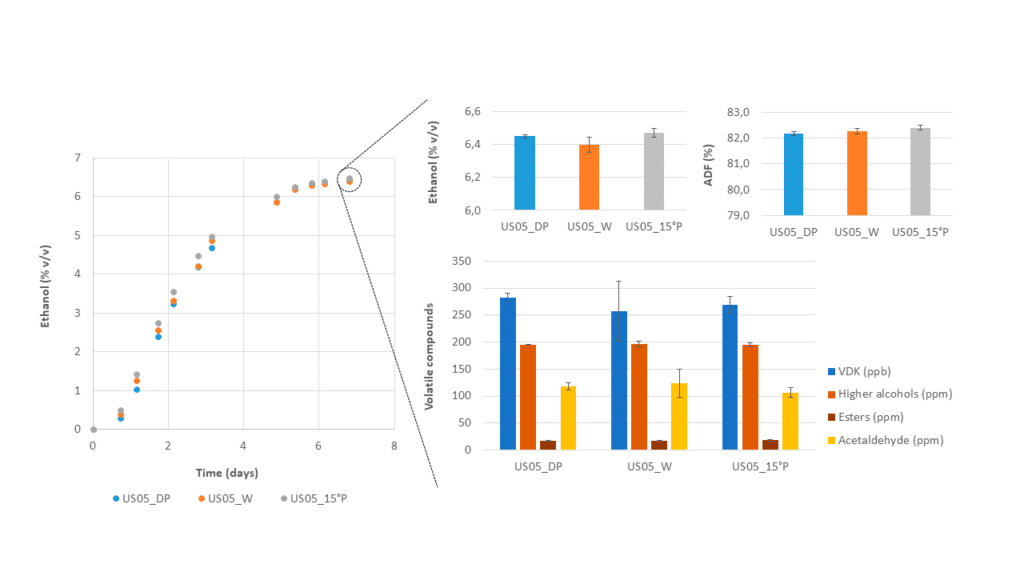
Figura 2. Rendimiento fermentativo de SafAle™ US-05 (tasa de inoculación: 50 g/hl; 15 °P; 20 °C) y concentraciones de etanol, azúcares residuales y compuestos volátiles —acetaldehído, ésteres, alcoholes superiores y dicetonas vecinales— al final de la fermentación, utilizando tres procedimientos de rehidratación diferentes, evaluados por triplicado.
DP: inoculación directa sin rehidratación;
W: rehidratación en agua a 30 °C con agitación moderada;
15 °P: rehidratación en mosto de 15 °P a 20 °C con agitación moderada.
En la práctica, los pasos para realizar la inoculación directa son los siguientes:
- Llenar el fermentador con un tercio del volumen total de mosto —hasta alcanzar la parte superior del cono del tanque cilindrocónico (CCV)— a una temperatura de entre 21 y 29 °C.
- Espolvorear la levadura seca activa directamente en el fermentador
- Añadir los dos tercios restantes del volumen de mosto a la temperatura de fermentación para favorecer la mezcla de la levadura con el mosto.
El nuevo procedimiento de inoculación directa simplifica aún más la fermentación en la práctica, ya que elimina la necesidad de rehidratar la levadura seca activa antes de iniciar el proceso.
