
 English
 简体中文
 Español
 Italiano
 Português
L’utilisation de levures sèches actives a été largement acceptée dans l’industrie brassicole puisque la qualité et la diversité ont été considérablement améliorées au cours de la dernière décennie. Pour faire simple, la production de levure sèche active commence à partir d’un vial de culture liquide pure suivi d’une série d’étapes de propagation dans des fermenteurs en aérobies de volume croissant. Dans le fermenteur de production final, la levure est cultivée en aérobie. Ensuite, la levure est recueillie par centrifugation, concentrée à environ 32 % de matière sèche par des filtres sous vide rotatifs et séchée dans un séchoir à lit fluidisé qui garantit un séchage rapide, homogène et protecteur. Pour permettre une bonne résistance à la réhydratation, la levure est enrobée d'un agent protecteur (le plus souvent l'émulsifiant végétal monostéarate de sorbitane (MSS)) juste avant le séchage.
La poudre finale (voir figure 1) est composée de 94 à 97 % de matière sèche. Elle est conditionnée sous vide pour la protéger de l'oxydation et de l'humidité, ce qui permet une conservation jusqu'à 3 ans. La longue durée de conservation est l’un des principaux avantages de la levure sèche active. Considérant la gestion de la production, l’utilisation de la levure sèche active présente plusieurs autres avantages par rapport à la propagation des levures liquides, par exemple des coûts considérablement inférieurs, aucun besoin de gestion de la qualité de la levure (effectuée par le fournisseur) et une augmentation massive de la flexibilité de la production. Par rapport à la propagation de la levure, le temps de préparation de la levure sèche active peut pratiquement être considéré comme négligeable. L'affirmation (toujours en circulation sur Internet) selon laquelle la levure propagée a de meilleures performances de fermentation et permet d'obtenir une bière de meilleure qualité que la levure sèche active, a été rejetée par plusieurs études universitaires. En fait, les processus de fermentation et de séchage ainsi que les recettes associées ont été conçus pour optimiser la vitalité, la viabilité et la pureté de la levure, au moment de la réhydratation et en début de fermentation. De nos jours, de nombreuses bières de grande qualité, et médaillées, sont produites avec des levures sèches actives.

Figure 1 : image au microscope optique de granules de poudre de levure sèche active avant emballage.
Pour préparer la levure sèche active pour la fermentation, il faut la réhydrater. La procédure de réhydratation standard consiste à saupoudrer la quantité souhaitée de levure dans 10 fois son poids en eau stérile ou en moût houblonné en respectant une plage de température optimale spécifique pour chaque levure et à laisser reposer pendant une durée déterminée en agitant délicatement. Ensuite, la crème de levure est introduite dans le fermenteur.
Bien que cette procédure se soit avérée efficace, les premiers résultats d'une nouvelle étude dans laquelle 3 procédures de réhydratation différentes, à savoir la réhydratation à 30 °C avec agitation modérée, la réhydratation dans du moût à 15°P à 20 °C avec agitation modérée mais encore l'ensemencement direct sans réhydratation, n'indiquent aucune différence significative dans les performances de fermentation pour toutes les levures de bière Ale testées (SafAle™ S-04, SafAle™ US-05, SafAle™ K-97, SafAle™ S-33, SafAle™ WB-06, SafAle™ BE-256, SafAle™ T-58, SafAle™ BE-134) et les levures de bière Lager (SafLager™ S-23, SafLager™ S-189 et SafLager™ W-34/70). À la fin des fermentations, aucune différence significative entre les procédures de réhydratation n'a été observée (voir figure 2) en terme de concentration en éthanol, en sucres résiduels et en composés volatils (acétaldéhyde, esters, alcools supérieurs et dicétones vicinales). Cela indique que la procédure d'ensemencement direct est adéquate pour la fermentation.
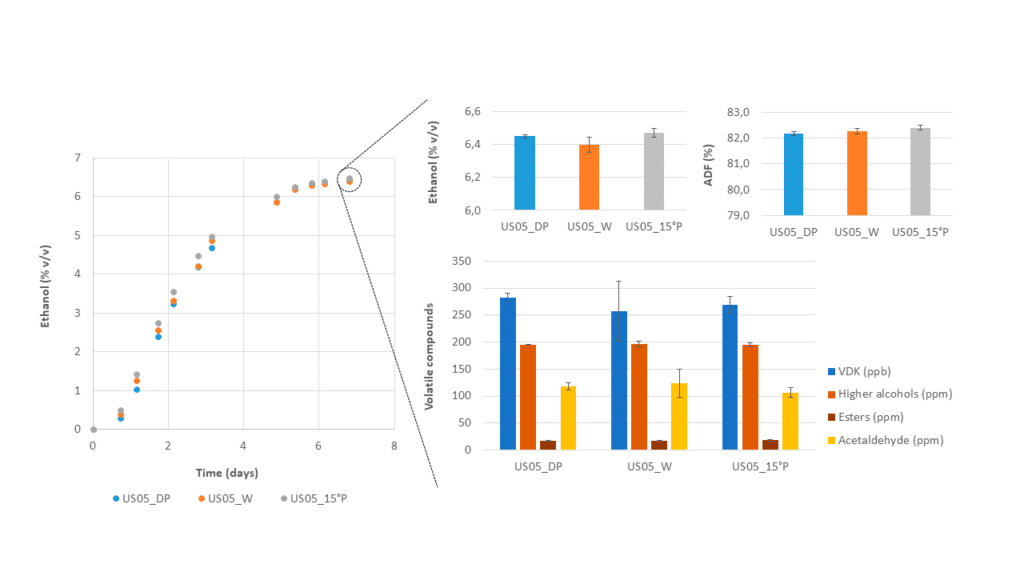
Figure 2 – Performances de fermentation de SafAle™ US-05 (taux d'ensemencement 50 g/hL, 15°P, 20 °C) et concentration en éthanol, sucres résiduels et composés volatils (acétaldéhyde, esters, alcools supérieurs et dicétones vicinales) à la fin de la fermentation pour 3 procédures de réhydratation différentes (en triplicata).
DP : ensemencement direct sans réhydratation.
W : réhydratation en eau à 30 °C avec agitation modérée.
15°P : réhydratation en moût 15°P à 20 °C avec agitation modérée.
Dans la pratique, les étapes consécutives pour un ensemencement direct sont :
- Remplir le fermenteur avec 1/3 du volume du moût (jusqu'au sommet du cône de la cuve cylindro‑conique) à une température de 21 °-29 °C
- Saupoudrer les cellules de levure sèche active directement dans le fermenteur
- Ajouter les 2/3 restants du volume de moût à température de fermentation pour permettre le mélange de la levure et du moût.
La nouvelle procédure d’ensemencement direct simplifie davantage le processus fermentaire dans car elle élimine le besoin de réhydratation de la levure sèche active avant le processus.
