
 English
 Français
 简体中文
 Español
 Português
L'utilizzo di lieviti secchi attivi è stato ampiamente accettato nell'industria brassicola, dato che nell'ultimo decennio le loro qualità e diversità sono state notevolmente migliorate. In poche parole, la produzione di lievito secco attivo inizia da un vial di coltura liquida pura, seguito da una serie di fasi di propagazione in fermentatori aerobici di volume crescente. Nel fermentatore di produzione finale il lievito viene coltivato in modo aerobico. Successivamente il lievito viene raccolto per centrifugazione, concentrato al 32%, circa, di sostanza secca mediante filtri rotativi sottovuoto ed essiccato in un cosiddetto essiccatore a letto fluido che garantisce un'essiccazione rapida, omogenea e protettiva. Per consentire una buona resistenza alla reidratazione, il lievito viene rivestito con un agente protettivo (nella maggior parte dei casi l'emulsionante vegetale monostearato di sorbitano (SMS)) appena prima dell'essiccazione.
La polvere finale (vedi figura 1) è composta dal 94-97% di sostanza secca e viene confezionata sottovuoto per proteggerla dall'ossidazione e dall'umidità, consentendo una conservazione fino a 3 anni. La lunga durata di conservazione è uno dei principali vantaggi del lievito secco attivo. Inoltre, se si considera la gestione della produzione, il lievito secco attivo presenta molti altri vantaggi se paragonato al lievito liquido di propagazione, ad esempio costi significativamente inferiori, nessuna necessità di gestione della qualità del lievito (effettuata dal fornitore) ed un massiccio aumento della flessibilità in produzione. Rispetto alla propagazione del lievito, il tempo di preparazione del lievito secco attivo può praticamente essere considerato trascurabile. L'affermazione (che circola ancora su Internet) secondo la quale il lievito propagato offrirebbe migliori prestazioni fermentative e produrrebbe birre di qualità superiore, rispetto al lievito secco attivo, è stata smentita da diversi studi accademici. In realtà, i processi di fermentazione, di essiccazione e le relative ricette sono stati concepiti per ottimizzare il lievito in termini di vitalità e purezza al momento della reidratazione e dell'avvio della fermentazione. Oggi molte birre di alta qualità e, vincitrici di premi, vengono prodotte con lievito secco attivo.

Figura 1: immagine al microscopio ottico dei granuli di lievito secco attivo prima del confezionamento.
Per preparare il lievito secco attivo per la fermentazione, è necessario reidratarlo. La procedura di reidratazione standard prevede la dispersione della quantità desiderata di lievito in un quantitativo 10 volte superiore al suo peso in acqua sterile o mosto luppolato rispettando un intervallo di temperatura ottimale specifico per ciascun lievito, e il lasciar riposare per un periodo di tempo prestabilito sotto leggera agitazione. Successivamente, la crema di lievito viene introdotta nel fermentatore.
Sebbene questa procedura si sia dimostrata efficace, i primi risultati di un nuovo studio in cui sono state utilizzate 3 diverse procedure di reidratazione, cioè reidratazione a 30°C con moderata agitazione, reidratazione in mosto a 15°P a 20° C con moderata agitazione oltre ad inoculo diretto senza reidratazione, non indicano differenze significative nella fermentazione per tutti i lieviti per ale testati (SafAle™ S-04, SafAle™ US-05, SafAle™ K-97, SafAle™ S-33, SafAle™ WB-06, SafAle™ BE-256, SafAle™ T-58, SafAle™ BE-134) e per i lieviti lager (SafLager™ S-23, SafLager™ S-189 e SafLager™ W-34/70). Al termine delle fermentazioni, non sono state osservate differenze significative tra le procedure di reidratazione (vedi figura 2) nella concentrazione in etanolo, zuccheri residuali e composti volatili (acetaldeide, esteri, alcoli superiori e dichetoni vicinali). Ciò indica che la procedura di inoculo diretto è adeguata per la fermentazione.
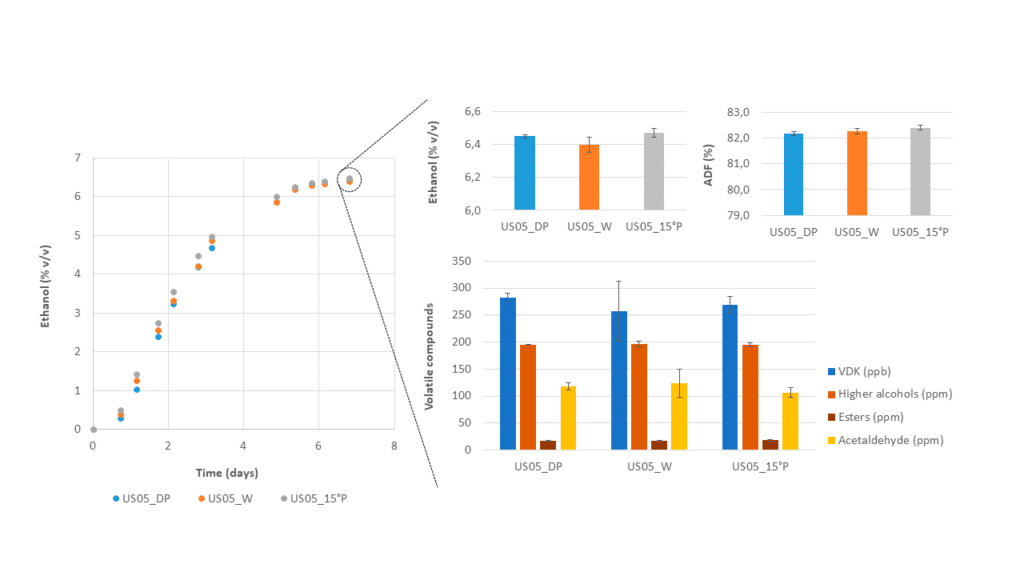
Figura 2 – Prestazioni di fermentazione di SafAle™ US-05 (dosaggio di lievito 50 g/hL, 15°P, 20°C) e concentrazione in etanolo, zuccheri residuali e sostanze volatili (acetaldeide, esteri, alcoli superiori e dicetoni vicinali) al termine della fermentazione per 3 diverse procedure di reidratazione (in triplicato).
DP: inoculo diretto senza reidratazione.
W: reidratazione in acqua a 30 °C con agitazione moderata.
15°P: reidratazione in mosto a 15°P a 20 °C con agitazione moderata
In pratica, le fasi consecutive per l'inoculo diretto sono:
- Riempire il fermentatore con 1/3 del volume del mosto (fino alla sommità del cono del serbatoio tronco-conico) ad una temperatura di 21°-29°C.
- Disperdere le cellule di lievito secco attivo direttamente nel fermentatore.
- Aggiungere i restanti 2/3 del volume di mosto a temperatura di fermentazione per consentire la miscelazione di lievito e mosto.
La nuova procedura di inoculo diretto semplifica ulteriormente la fermentazione nella pratica, in quanto elimina la necessità di reidratare il lievito secco attivo prima del processo.
